

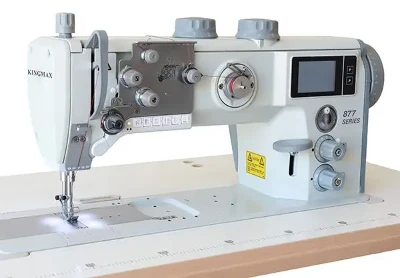
Máy may giường phẳng cấp liệu hỗn hợp công suất lớn là một-máy may phẳng đa năng. Đặc điểm nổi bật nhất của nó là sử dụng móc xoay lớn để móc chỉ, cơ cấu cấp liệu trên và dưới kết hợp và cơ cấu nâng chân ép xen kẽ. Nhờ khả năng may mạnh mẽ đối với các vật liệu dày, hiệu suất may nhiều lớp tốt cũng như các mũi may tiến và lùi ổn định, nên nó được sử dụng rộng rãi cho các vật liệu có độ dày trung bình-như da và vải canvas.
Sau đây là các bước khắc phục sự cố phổ biến cho máy này:
I. Vị trí kim.
Khi kim đi xuống vị trí thấp nhất, tâm của lỗ kim phải thẳng hàng với chu vi bên trong của ổ chao. Nếu vải dày, tâm lỗ kim có thể hạ xuống khoảng 0,5 mm.
II. Đồng bộ hóa kim và móc quay.
Mối quan hệ đồng bộ tiêu chuẩn như sau: Sau khi kim di chuyển xuống vị trí thấp nhất, nó lại tăng lên 2,5 mm. Tại thời điểm này, đầu của ổ quay phải thẳng hàng với đường tâm của kim. Ở vị trí này, đầu ổ quay phải cao hơn mép trên của lỗ kim khoảng 1,2–1,5 mm. Ngoài ra, khoảng cách giữa đáy rãnh kim và đầu ổ ổ phải nằm trong khoảng từ 0 đến 0,05 mm.
III. Vị trí cho chó ăn.
① Vị trí tiêu chuẩn là khi tốc độ tiến dao được điều chỉnh đến mức tối đa và đầu phía trước của bàn răng đưa gần với mặt trước của rãnh mặt tấm kim. Khoảng cách giữa mặt trước của bàn răng đưa và mặt trước của rãnh mặt tấm kim phải là 1,5 mm. Sau khi điều chỉnh, điều chỉnh tốc độ nạp đến vị trí mong muốn.
② Khi bàn răng đưa đạt đến điểm cao nhất, nó phải cao hơn mặt tấm kim từ 0,8–1,2 mm. Đối với vật liệu dày hơn, nó có thể được điều chỉnh lên khoảng 1,5 mm. Bàn răng đưa nhìn chung nằm ngang; nó phải được điều chỉnh nếu điều kiện may yêu cầu độ nghiêng.
IV. Đồng bộ hóa việc cho ăn.
Vị trí tiêu chuẩn là khi bàn răng đưa ngang bằng với mặt tấm kim, đầu kim cũng phải ngang bằng với bề mặt tấm kim. Nếu chất liệu mỏng, đầu kim có thể thấp hơn mặt tấm kim một chút khoảng 0,5 mm.
V. Điều chỉnh Cơ chế cấp liệu phía trên.
Nói chung, nguồn cấp dữ liệu phía trên phải được đồng bộ hóa với nguồn cấp dữ liệu phía dưới. Tuy nhiên, những tình huống đặc biệt thường phát sinh trong quá trình may thực tế. Cần thực hiện các điều chỉnh phù hợp theo hệ số ma sát khác nhau của các vật liệu khác nhau và yêu cầu của quy trình may. Cụ thể, cần điều chỉnh khoảng cách trung tâm giữa thanh trượt chân vịt và trục chân vịt của cơ cấu nạp phía trên. Tăng khoảng cách trung tâm sẽ tăng lượng cấp liệu phía trên; giảm khoảng cách trung tâm sẽ giảm lượng cấp liệu phía trên. Ngoài ra, trong hoạt động thực tế, thời gian cấp liệu phía trên có thể được điều chỉnh chậm hơn một chút so với thời gian cấp liệu phía dưới theo yêu cầu đặc biệt.
VI. Điều chỉnh cơ cấu nâng-chân vịt.
Khi may các vật liệu dày-trung bình, độ nâng của chân vịt xoay nằm trong khoảng 5,5 mm và độ nâng của chân vịt ép nhỏ là khoảng 3,5 mm. Với các cơ chế khác không thay đổi, tổng lượng nâng của hai chân vịt là một giá trị cố định, nhưng tổng lượng nâng của chân vịt xoay và chân vịt nhỏ có thể được thay đổi bằng cách điều chỉnh khoảng cách tâm giữa vít thanh kết nối bánh xe lệch tâm và trục nâng chân vịt. Khoảng cách trung tâm nhỏ hơn sẽ làm tăng mức nâng của chân vịt xoay và chân vịt nhỏ; ngược lại, khoảng cách trung tâm lớn hơn sẽ làm giảm lượng nâng.
Lưu ý: Sau khi điều chỉnh, bánh xe phía trên phải được quay từ từ để kiểm tra xem có va chạm không. Nó chỉ có thể được sử dụng sau khi mọi thứ đều bình thường. Khoảng cách từ trước-đến-sau giữa chân vịt xoay và chân vịt thường được duy trì ở mức khoảng 1,5 mm, nhưng khi may với chiều dài mũi may lớn, hành trình từ trước-đến-sau của chân vịt xoay sẽ lớn hơn và ngược lại. Do đó, trong hoạt động thực tế, cần thực hiện các điều chỉnh phù hợp theo chiều dài mũi may.
Nếu bạn cần mua một chiếc máy may phẳng-chất lượng cao hoặc muốn hỏi thêm thông tin, vui lòng liên hệ với KINGMAX.
Whatsapp: 86-13991289750
Wechat: 86-18192599756
Email:dekoco@vip.163.com ,sales@kingmaxsew.com
Trang web:www.kingmaxsew.com